
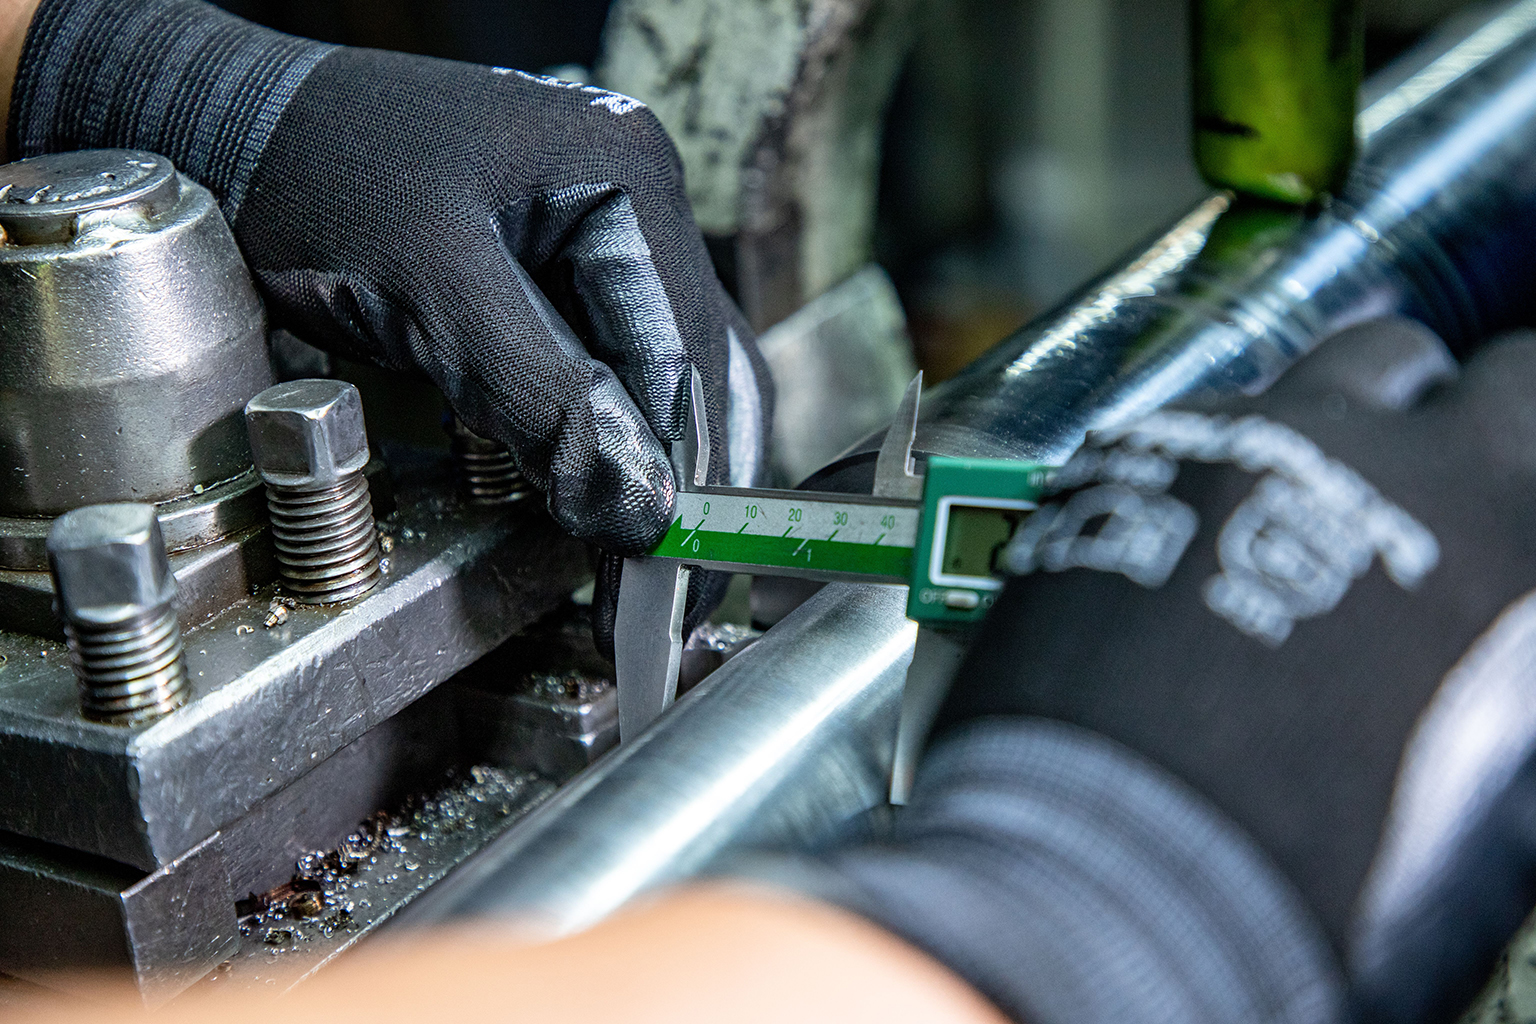
La tolleranza dimensionale è la differenza tra la dimensione massima e quella minima ammesse per una quota. Nel disegno tecnico, questi limiti stabiliscono quanto una dimensione può variare rispettando la specifica prevista.
Un diametro, una lunghezza o uno spessore devono quindi rientrare in un intervallo definito dal progetto. La scelta di questo intervallo influisce sul montaggio dei componenti, sul loro funzionamento e sulle operazioni necessarie per produrli.
Per interpretare una quota bisogna distinguere la dimensione nominale, utilizzata come riferimento, dagli scostamenti, che determinano i limiti ammessi rispetto a quel valore.
Consideriamo una quota di 30 ± 0,02 mm:
Grandezza | Valore |
Dimensione nominale | 30 mm |
Dimensione minima ammessa | 29,98 mm |
Dimensione massima ammessa | 30,02 mm |
Ampiezza della tolleranza | 0,04 mm |
La formula è:
Tolleranza = dimensione massima − dimensione minima
L’indicazione ±0,02 mm esprime quindi gli scostamenti: la tolleranza complessiva è 0,04 mm, equivalenti a 40 micrometri.
L’intervallo non deve necessariamente essere simmetrico. Una quota nominale di 30 mm con scostamenti di +0,01 e +0,03 mm ammette dimensioni comprese tra 30,01 e 30,03 mm, con una tolleranza di 0,02 mm.
Le tolleranze generali nelle lavorazioni meccaniche definiscono i limiti delle quote prive di un’indicazione individuale, evitando di riportare gli scostamenti accanto a ogni dimensione.
Per interpretarle bisogna consultare il cartiglio e le note del disegno, verificando il riferimento normativo e la classe richiamati. La ISO 2768-1 riguarda le dimensioni lineari e angolari senza tolleranze individuali e prevede quattro classi: fine, media, grossolana e molto grossolana.
La classe non assegna uno scostamento identico a tutte le quote: il valore dipende anche dal tipo di dimensione e dal suo intervallo nominale.
Quando è presente una tolleranza specifica, questa prevale su quella generale. Se mancano entrambe le indicazioni, occorre chiarire il requisito con il committente: non esiste una tolleranza universale applicabile automaticamente a ogni lavorazione CNC.
Le tolleranze foro-albero possono essere espresse attraverso sigle come H7 o g6, associate alla dimensione nominale. Il sistema ISO 286 definisce questo linguaggio e i principi degli accoppiamenti.
Le lettere maiuscole identificano i fori, quelle minuscole gli alberi. La lettera individua la posizione dell’intervallo rispetto alla dimensione nominale; il numero indica il grado di tolleranza IT.
A parità di intervallo dimensionale, un grado IT più basso corrisponde a una tolleranza più stretta. Per ricavare i valori numerici di una quota come Ø20 H7 servono quindi diametro, lettera e grado, da interpretare attraverso le tabelle pertinenti.
La sola sigla H7 non permette di stabilire se l’accoppiamento avrà gioco o interferenza: bisogna conoscere anche la tolleranza dell’albero.
Nel sistema foro-base il foro mantiene la posizione H, con scostamento inferiore nullo: la dimensione minima coincide con quella nominale. Si varia la posizione della tolleranza dell’albero per ottenere l’accoppiamento richiesto.
Nel sistema albero-base si mantiene invece l’albero in posizione h, con scostamento superiore nullo, variando la tolleranza del foro.
Le tolleranze nell’accoppiamento albero-foro determinano la relazione dimensionale tra i componenti e le condizioni previste per il montaggio.
Si ha gioco quando l’albero non risulta più grande del foro; nel caso limite, il gioco minimo può essere nullo.
Consideriamo un foro compreso tra 20,00 e 20,02 mm e un albero tra 19,97 e 19,99 mm.
Il gioco minimo è: 20,00 − 19,99 = 0,01 mm
Il gioco massimo è invece: 20,02 − 19,97 = 0,05 mm
Entrambi gli estremi devono essere compatibili con la funzione: un gioco insufficiente può ostacolare il movimento, uno eccessivo compromettere la precisione di guida.
Nell’accoppiamento con interferenza, l’albero presenta dimensioni superiori al foro; nel caso limite, l’interferenza minima può essere nulla.
Il montaggio può richiedere pressatura o variazioni controllate della temperatura. Un’interferenza eccessiva può provocare deformazioni non ammesse, mentre una insufficiente può compromettere la tenuta del collegamento.
Gli intervalli dimensionali consentono di ottenere gioco oppure interferenza, secondo le dimensioni effettive dei pezzi. È una condizione prevista dal progetto: anche le modalità di montaggio devono essere compatibili con entrambe le possibilità.
La scelta parte dalla funzione della quota. Un diametro destinato al centraggio può richiedere limiti più stretti rispetto a una superficie che non partecipa all’assemblaggio.
Occorre considerare movimento relativo, carichi, smontaggio e temperatura di esercizio, soprattutto quando i materiali accoppiati si dilatano diversamente. Anche i trattamenti successivi possono modificare le dimensioni: deve essere chiaro se le quote si riferiscono al componente prima o dopo il trattamento.
Restringere tutte le tolleranze non migliora automaticamente il progetto. I requisiti più severi vanno concentrati sulle caratteristiche funzionali.
Inoltre, la tolleranza dimensionale non sostituisce le specifiche geometriche o di rugosità: un diametro entro i limiti non dimostra, da solo, il rispetto della cilindricità o della finitura richiesta.
Nella tornitura e nella fresatura CNC, intervalli ristretti richiedono un processo stabile. Il serraggio deve evitare deformazioni incompatibili con le quote finali: un componente sottile può cambiare dimensione quando viene liberato dalla presa.
L’usura dell’utensile può causare variazioni progressive, mentre il calore di taglio può modificare temporaneamente le dimensioni. La sequenza delle operazioni e le passate di finitura devono tenerne conto.
Nella lavorazione dell’acciaio inox, inoltre, utensili e parametri vanno adattati al grado specifico, perché le diverse famiglie non si comportano allo stesso modo.
Tolleranze strette possono richiedere passaggi aggiuntivi e controlli più frequenti. L’impatto economico dipende quindi da geometria, materiale, quantità e requisiti, non soltanto dalla tolleranza.
Il metodo di controllo deve essere adeguato alla quota e all’intervallo ammesso. Si possono utilizzare micrometri per diametri esterni, alesametri per quelli interni oppure calibri passa/non passa, che verificano determinati limiti senza restituire una misura numerica.
La risoluzione dello strumento non basta a garantirne l’idoneità: contano anche taratura, incertezza di misura, pulizia e condizioni termiche. Vicino ai limiti, la conformità va valutata considerando l’incertezza e la regola decisionale applicabile.
Per una lavorazione conto terzi, fornire un disegno completo di tolleranze, materiale e trattamenti permette di valutare correttamente fattibilità e ciclo produttivo.
Contatta Tre Di per valutare la realizzazione dei tuoi componenti a disegno.
Via Olivera, 66/68
31020 San Vendemiano (TV)
Telefono: +39 0438 409100
info@trediturning.it
uff.commerciale@trediturning.it
tec.commerciale@trediturning.it
2024 © TRE-DI SRL Created with Passion by Spring ADV | Privacy Policy | Cookie Policy

